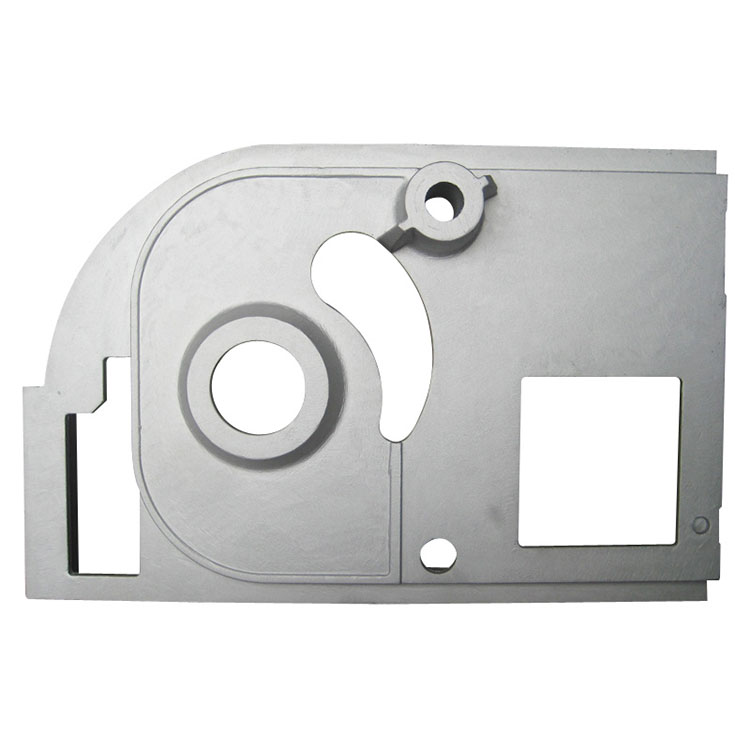
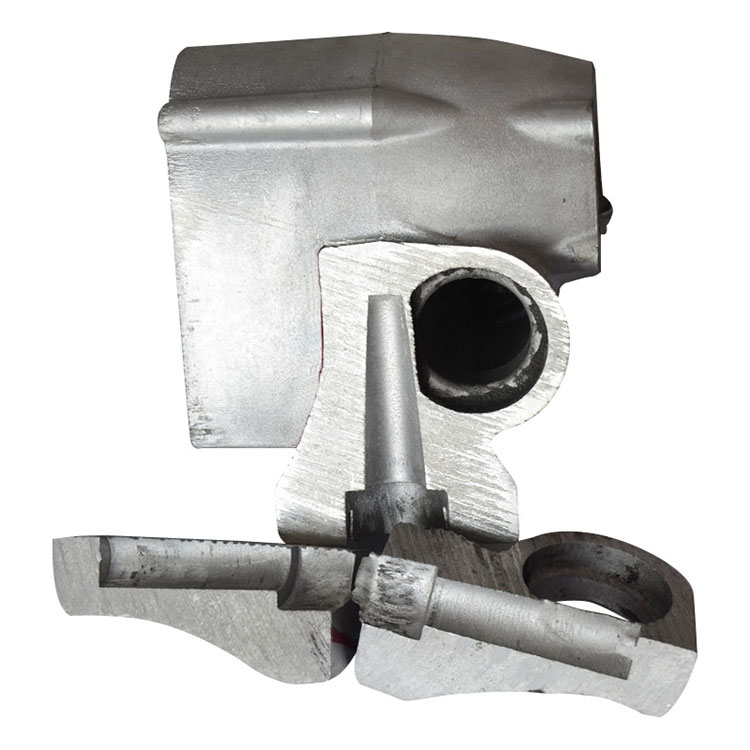
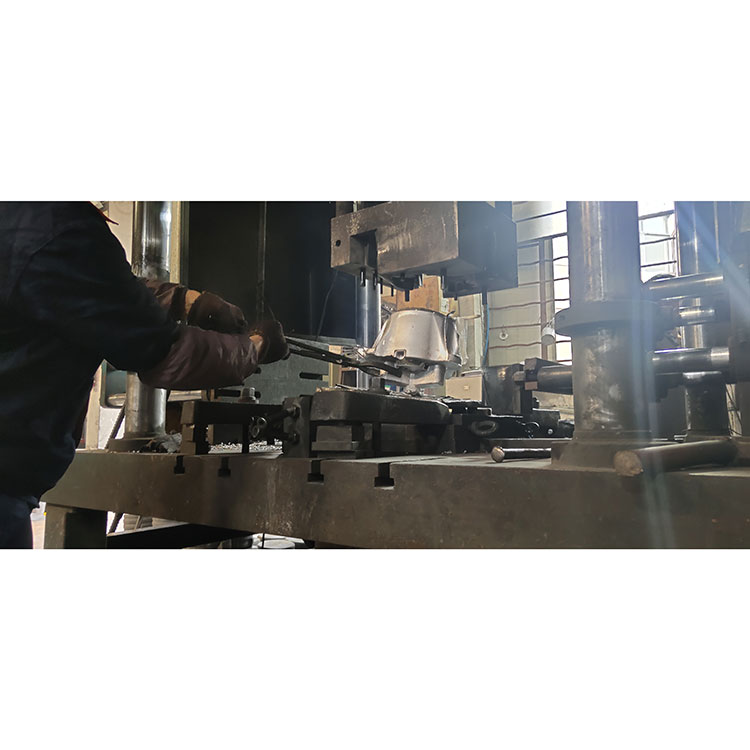
Kogenud alumiiniumvalutootjanaXuxingannabMadala rõhu survevalulahendused tööstuslikele rakendustele, mis nõuavad kontrollitud metallitäitmist, ühtlast kvaliteeti ja usaldusväärset mehaanilist jõudlust. Selle protsessi mõistmine aitab inseneridel ja ostumeeskondadel valida nõudlike komponentide jaoks õige tootmismeetodi.
Madalsurvevalu on metallivormimisprotsess, mis kasutab kontrollitud gaasirõhku, et suruda sula alumiiniumsulam suletud hoidmisahjust püsivasse vormi. Erinevalt gravitatsioonivalamisest võimaldab see meetod kontrollitud alt-üles täitmist ja jätkuvat survesöötmist tahkumise ajal. Need omadused aitavad vähendada turbulentsi, minimeerida teatud valudefekte, parandada materjali kasutamist ja toetada ühtsete mehaaniliste omadustega komponentide tootmist. Levinud rakenduste hulka kuuluvad autorattad, silindripead, mootorikomponendid, tiivikud ja tööstuslikud osad. See juhend selgitab protsessi toimimist, selle eeliseid ja piiranguid, materjali valikut, kvaliteedikontrolli ja tegureid, mida ostjad peaksid valamise tarnija valimisel arvestama.
2. Kuidas tootmisprotsess töötab?
3. Millised on peamised eelised?
4. Millistes tööstusharudes kasutatakse madalsurvevalu?
5. Millised materjalid sobivad?
6. Kuidas see on teiste valumeetoditega võrreldes?
7. Mis määrab valamise kvaliteedi?
8. Kuidas valida valamise tarnija?
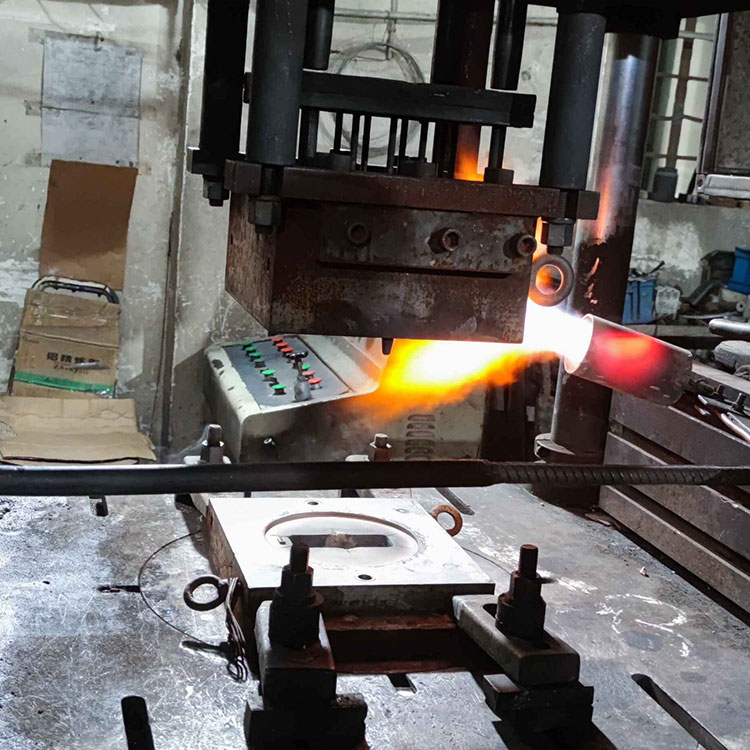
Madalsurvevalu, mida tavaliselt nimetatakse LPDC-ks, on püsivaluvalutehnika, mille puhul suhteliselt madal gaasirõhk sunnib sulametalli läbi tõusutoru ülespoole ja vormiõõnsusse. Metall täidab õõnsuse kontrollitult ja jääb tahkumise ajal surve alla.
Selles protsessis kasutatakse laialdaselt alumiiniumisulameid, kuna need pakuvad kasulikku kombinatsiooni väikesest kaalust, korrosioonikindlusest, soojusjuhtivusest ja mehaanilisest tugevusest. Protsess on eriti sobiv komponentidele, mis nõuavad konstruktsiooni terviklikkust ja korratavat tootmiskvaliteeti.
Erinevalt tavapärasest gravitatsioonivalust, mis põhineb peamiselt gravitatsioonil sulametalli viimisel vormi, tagab LPDC täitmisprotsessi aktiivse kontrolli. Võrreldes kõrgsurvevaluga, kasutab see tavaliselt aeglasemat täitmiskiirust ja madalamat sissepritserõhku.
Vastavalt Xuxingi madalrõhu survevaluteabele on usaldusväärse alumiiniumvalandi saamiseks oluline kontrollida metalli temperatuuri, vormi temperatuuri, täitmiskiirust ja rõhu hoidmise aega.
Madalrõhuvaluprotsess hõlmab mitut kooskõlastatud etappi. Iga etapp mõjutab lõppkomponendi tihedust, mõõtmete täpsust, pinna seisukorda ja mehaanilisi omadusi.
Alumiiniumisulam sulatatakse ja viiakse sobivale temperatuurile. Operaatorid peavad reguleerima sulandi puhtust ja temperatuuri, et vähendada oksiidisisalduse, vesinikuga seotud poorsuse ja enneaegse tahkumise ohtu.
Sulametalli hoitakse stantsi all suletud ahjus. Kontrollitud gaasirõhk, mida tavaliselt varustab suruõhk või sobiv inertgaasisüsteem, surub metalli läbi tõusutoru ülespoole vormiõõnde.
Alt-üles täitmine aitab vähendada kontrollimatu valamisega seotud turbulentsi. Tegelik rõhuprofiil sõltub sulamist, vormi geomeetriast, tõstekõrgusest ja komponentide nõuetest.
Pärast vormiõõnsuse täitumist hoitakse rõhku, et aidata vedelat metalli suunata piirkondadesse, mis veel tahkuvad. Õige rõhu ajastus toetab suunatud tahkumist ja võib vähendada kokkutõmbumisega seotud defekte.
Kui valand on piisavalt tahkunud, vabastatakse rõhk ja vorm avatakse. Komponent eemaldatakse ja vajalik trimmimine, kuumtöötlemine, mehaaniline töötlemine või pinnaviimistlus teostatakse.
Kontrollimeetodid valitakse vastavalt detaili funktsioonile ja joonise nõuetele. Vajadusel võib kasutada mõõtmete mõõtmist, visuaalset kontrolli, mehaanilist testimist ja radiograafilist uuringut.
LPDC-d hinnatakse selle tasakaalu pärast metallivoolu reguleerimise, valamise terviklikkuse ja tootmise efektiivsuse vahel. Selle peamised eelised hõlmavad järgmist.
Need eelised ei ole automaatsed. Nõutavate tulemuste saavutamiseks tuleb kontrollida sulami puhtust, hallitusseente disaini, temperatuuri juhtimist, jahutustingimusi ja protsessi jälgimist.
Madalsurvevalu kasutatakse laialdaselt alumiiniumkomponentide jaoks, kus tugevus, mõõtmete järjepidevus ja usaldusväärne sisemine kvaliteet on olulised.
Tüüpiliste rakenduste hulka kuuluvad alumiiniumrattad, silindripead, mootorikomponendid, vedrustuse osad ja valitud konstruktsioonikomponendid. Need osad võivad nõuda vähendatud kaalu, väsimuskindluse ja töökindluse kombinatsiooni korduva koormuse korral.
Tööstusseadmete tootjad kasutavad valatud alumiiniumist korpuseid, tiivikuid ja muid komponente, mis saavad kasu kontrollitud täitmisest ja peaaegu võrgukujulisest tootmisest. Sõltuvalt konstruktsioonist võib valamine vähendada vajalikku töötlemist võrreldes detailide valmistamisega täielikult tahkest materjalist.
Pumba komponendid, tiivikud ja nendega seotud osad võivad protsessist kasu saada, kui nende geomeetria ja sulaminõuded on sobivad. Vedelike või töörõhuga kokkupuutuvate komponentide puhul võib osutuda vajalikuks täiendav töötlemine ja rõhu- või lekkekatse.
Sisemiste läbipääsudega keerulisi valandeid võib valmistada sobivate liivasüdamike või muude südamikusüsteemide abil. Need funktsioonid võimaldavad inseneridel luua geomeetriaid, mida oleks raske või kulukas valmistada ainult mehaanilise töötlemisega.
Alumiiniumisulamid on LPDC jaoks kõige levinumad materjalid. Sobiv klass sõltub komponendi tugevusnõuetest, plastilisusest, korrosioonikindlusest, kuumtöötluse vajadustest ja töökeskkonnast.
| Materjal või sulam | Tüüpilised omadused | Võimalikud rakendused |
|---|---|---|
| A356 alumiiniumsulam | Hea valatavus, korrosioonikindlus ja potentsiaal kuumtöötlemiseks | Autode rattad, konstruktsioonikomponendid ja valitud masinaosad |
| Al-Si-Mg alumiiniumsulamid | Kasulik kombinatsioon tugevusest, valatavusest ja kuumtöötlemise reaktsioonist | Tehnilised komponendid, mis nõuavad mehaanilist jõudlust |
| Muud sobivad alumiiniumsulamid | Omadused varieeruvad sõltuvalt koostisest ja töötlemistingimustest | Kohandatud valandid, mis on loodud konkreetsete teenindusnõuete jaoks |
A356 kaalutakse sageli rakenduste jaoks, mis nõuavad tugevuse ja elastsuse tasakaalu. Kuid sulami tähistus üksi ei taga lõplikke omadusi. Toimivust mõjutavad keemiline koostis, valamise tingimused, kuumtöötlus ja kontrolli tulemused.
Enne tootmist peaksid ostjad kinnitama tootjaga täpse sulami spetsifikatsiooni, kohaldatavad materjalistandardid, nõutavad mehaanilised omadused ja mis tahes valamisejärgse töötlemise.
Erinevad valutehnoloogiad teenivad erinevaid tootmiseesmärke. Parim valik sõltub komponentide geomeetriast, aastasest nõudlusest, materjalinõuetest, tööriistainvesteeringutest ja vastuvõetavatest defektide tasemetest.
| Võrdlustegur | Madala rõhu survevalu | Kõrgsurve survevalu | Gravitatsiooniline survevalu |
|---|---|---|---|
| Metallist täidis | Kontrollitud rõhk altpoolt | Kiire sissepritse kõrge rõhu all | Peamiselt juhitakse gravitatsioonist |
| Tüüpilised tugevused | Kontrollitud täitmine ja usaldusväärsete konstruktsioonivalandite potentsiaal | Suur tootmiskiirus ja keerulised õhukeseseinalised vormid | Suhteliselt lihtne protsess ja tööriistade paigutus |
| Tootmiskiirus | Üldiselt mõõdukas kuni aeglane | Üldiselt kiire | Üldiselt mõõdukas |
| Materjali kasutamine | Sageli soodne, sõltuvalt vormi kujundusest | Sõltub jooksja disainist ja ringlussevõtu tavadest | Oleneb värava- ja söötmiskonstruktsioonist |
| Kuumtöötlus | Võimalik sobivate sulamite ja helivalandite jaoks | Mõne rakenduse puhul piiratud poorsusega ja protsessitingimustega | Võimalik sobivate sulamite ja valukvaliteedi korral |
| Tüüpilised rakendused | Rattad ja alumiiniumist konstruktsiooniosad | Korpused, klambrid ja suuremahulised komponendid | Üldised alumiiniumkomponendid ja tööstuslikud osad |
LPDC ei ole automaatselt kõigist alternatiividest parem. Kui prioriteet on kiire tootmine ja õhukesed seinad, võib eelistada kõrgsurvevalu. Gravitatsiooniline survevalu võib pakkuda sobivate komponentide jaoks lihtsamat teed. Insenerid peaksid võrdlema kõiki tootmisnõudeid, mitte valima ühe parameetri alusel protsessi.
Täiendavaks hindamiseks vaadake Xuxingi alumiiniumvalu tootmisressursse ja vaadake üle püsivate valuvormide lahenduste sobivus ettenähtud rakenduseks.
Usaldusväärne madalsurvevalu sõltub materjali omaduste, tööriistade konstruktsiooni, soojusjuhtimise ja tootmiskontrolli koosmõjust. Erilist tähelepanu väärivad mitmed tegurid.
Kriitiliste komponentide puhul võib kvaliteediplaan sisaldada mõõtmete aruandeid, kõvaduse või tõmbekatset, metallograafilist uuringut ja röntgenülevaatust. Mitte iga osa ei nõua iga testi; ülevaatusplaan peaks kajastama joonist, teenindustingimusi ja kliendi spetsifikatsioone.
Tarnija valimine hõlmab enamat kui esialgse pakkumise võrdlemist. Ostjad peaksid kontrollima, kas tootja suudab pidevalt toota komponente, mis vastavad nõutavatele tehnilistele ja kaubanduslikele spetsifikatsioonidele.
Xuxing, tuntud ka kui Ningbo Yinzhou Xuxing Machinery Co., Ltd., kirjeldab oma tootmisvõimalusi alumiiniumisulamist madalsurvevalu, gravitatsioonilise survevalu, kõrgsurvevalu ja tsingisulami valu puhul. Ettevõte teatab rohkem kui 17-aastasest tootmiskogemusest ja tootmisvõimsusest, mis ületab 500 detaili päevas. Ostjad peaksid kinnitama praeguse võimsuse, tehnilise ulatuse ja projektipõhised nõuded otse ettevõttega.
Täpse hinnapakkumise koostamiseks esitage tarnijale 2D-joonised või 3D-mudelid, sulaminõuded, aastane nõudlus, tolerantsi spetsifikatsioonid, pinnaviimistluse ootused ja kõik testimis- või sertifitseerimisnõuded.
Peamine eesmärk on toota metallkomponente, täites püsivormi sulasulamiga kontrollitud gaasirõhul. See meetod võib parandada täitmise stabiilsust, vähendada teatud valudefekte ja toetada ühtsete mehaaniliste omadustega alumiiniumosade tootmist.
Jah. Madalsurvevalu kasutatakse laialdaselt alumiiniumrataste tootmiseks, kuna kontrollitud täitmine ja survesöötmine võivad toetada head konstruktsiooni terviklikkust ja väsimust. Lõplik sobivus sõltub sulamist, velje konstruktsioonist, kuumtöötlusest ja valideerimistestist.
Madalsurvevalu puhul kasutatakse suhteliselt madalat gaasirõhku sulametalli liigutamiseks vormi, tavaliselt altpoolt. Kõrgsurve survevalu süstib metalli kiiresti palju kõrgemal rõhul. LPDC valitakse sageli konstruktsiooni terviklikkuse ja kuumtöödeldavate sulamite jaoks, samas kui HPDC valitakse sageli suure tootmiskiiruse ja keerukate õhukeseseinaliste osade jaoks.
Jah, valitud alumiiniumsulamid võib läbida kuumtöötluse, sealhulgas T6-töötluse, kui valu kvaliteet ja sulami koostis on sobivad. Tootja peaks kontrollima protsessi, töötlemisparameetreid ja lõplikke mehaanilisi omadusi projekti spetsifikatsioonidega.
Peamised kulutegurid hõlmavad komponentide suurust ja keerukust, sulamite valikut, tööriistade disaini, iga-aastast tellimuste kogust, tootmistsükli aega, töötlemist, kuumtöötlust, kontrolli ja viimistlusnõudeid. Täielike tehniliste kirjelduste esitamine aitab tarnijatel koostada usaldusväärsema hinnapakkumise.
Esitage komponendi joonis või 3D-mudel, materjali klass, hinnanguline aastamaht, kriitilised mõõtmed, pinnanõuded, kuumtöötluse vajadused ja kontrollikriteeriumid. Kui osa on ohutuse seisukohalt kriitiline või peab taluma surve- või väsimuskoormust, esitage selgelt asjakohased toimivusnõuded.
Madalsurvevalu pakub tootjatele praktilist viisi kontrollitud metalltäidisega, hea materjalikasutuse ja usaldusväärse mehaanilise jõudluse potentsiaaliga alumiiniumkomponentide tootmiseks. Selle tõhusus sõltub õige sulami valimisest, vormi ja surveprofiili optimeerimisest, tahkumise kontrollimisest ja sobivate kontrollimeetodite rakendamisest. Autotööstuse, tööstusmasinate ja muude nõudlike rakenduste puhul on ühtlase kvaliteedi ja konkurentsivõimeliste tootmiskulude saavutamiseks oluline kogu tootmisprotsessi hindamine.
Kui hankite kohandatud alumiiniumvalandeid või võrdlete uue projekti valamisprotsesse, võib Xuxing aidata teil uurida sobivaid tootmisvõimalusi. Järgmiste sammude arutamiseks jagage oma jooniseid, materjalinõudeid, sihtkoguseid ja kvaliteedispetsifikatsioone.Võtke meiega ühendusttäna, et küsida pakkumist ja saada lisateavet teie rakendusele kohandatud madalsurvevalulahenduste kohta.